
Grooved Composite Decking
Grooved kompozit zemin, sayısız faydası nedeniyle açık hava döşemesi için ideal bir seçim olarak popülerlik kazanmıştır.Ahşap lifler ve geri dönüştürülmüş plastiklerin bir kombinasyonundan üretilen bu malzeme, dayanıklılık, düşük bakım ve estetik çekicilik sunar.Oluklanmış kompozit kaplamanın üretimi, malzeme karıştırmadan son yüzey işlemeye kadar her aşamada hassasiyet gerektiren sofistike bir ekstrüzyon işlemi içerir.Üretim hattının her adımı, çeşitli dış mekan uygulamalarının ihtiyaçlarını karşılayan zemin kaplamanın genel kalitesine ve performansına katkıda bulunur.
Süreç Başlar: Malzeme Karıştırma
Oluklanmış kompozit zemin kaplama üretiminde ilk adım, dikkatli bir seçim ve hammaddelerin karıştırındır.Birincisel bileşenler arasında doğal bir görünüm ve mukavemet sağlayan ahşap un ve nem direnci ve esnekliği sağlayan yüksek yoğunluklu polietilen veya polipropilen bulunur.Bu bileşenlerin oranları çok önemlidir; uygunsuz bir karışım performans sorunlarına veya alt bir estetik kaplamaya yol açabilir.Ölçüm sonra, malzemeler yüksek kapasiteli karıştırıcılarda harmanlar, bir sonraki aşamaya geçmeden önce tekdüzeliği sağlar.
Consistency için peletleme
Malzemeler iyice karıştırıldıktan sonra, bir peletleştirme işlemine tabi tutulurlar.Bu aşamada, karışım ısıtılıp pelet oluşturmak için bir ölümle zorlandı.Bu sadece ulaşım ve taşımayı kolaylaştırmak değil, aynı zamanda ekstrüzyon işlemi sırasında tutarlı bir erime sağlar.Pelet boyutu, tıkınmayı önlemek ve verimli ısıtmayı kolaylaştırmak için dikkatlice kontrol edilir.Bu peletlerin kalitesi, ekstrüzyon sürecini ve nihai ürünü doğrudan etkiler ve bu adımı yüksek kaliteli oluklu kompozit zemin kaplaması üretmek için gerekli kılar.
Ekstrüzyon: Sıcaklık Kontrolü ve Kalıp Tasarımı
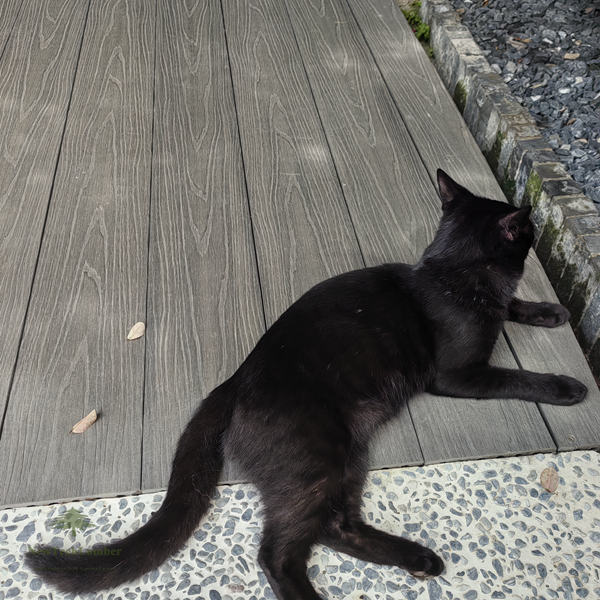
Skins süreci, sihrin gerçekten gerçekleştiği yerdir.Peletler, malzeme bileşimine bağlı olarak tipik olarak 180 ila 230 santsel arasında değişen belirli sıcaklıklara ısıtıldıkları bir ekstruder ile beslenir.Aşırı ısınma malzemeyi bozabilirken, yetersiz ısı zayıf akış özelliklerine yol açabilir.Eritildikten sonra, malzeme, ek çekiş için oluklarla zemin kaplama tahtalarına şekillendiran özel olarak tasarlanmış bir kalıpla zorlar.Bu kalıpların tasarımı çok önemlidir; oluklar sadece estetik için değil, aynı zamanda kayma direnci ve su drenajı gibi fonksiyonel faydalar için de tasarlanmalıdır.
Kalibrasyon Tekniklerini Soğutma
Ekstrüde çıktıktan sonra, oluklu kompozit zemin serinmeli ve katılamalıdır.Bu soğutma işlemi, ürünün son boyutsal kararlılığı ve yüzey kalitesini önemli ölçüde etkileyebilir.Soğutma banyoları veya hava soğutma sistemleri soğutma, tekdüzelik sağlama ve bükme veya çatlamanın önlenmesi oranını kontrol etmek için kullanılır.Kalibrasyon üniteleri genellikle bu aşamada, decking'in bir sonraki adıma geçmeden önce belirtilen boyutları karşıladığını doğrulamak için kullanılır.
Estetik ve Performans Faydaları için Yüzey Tedavisi
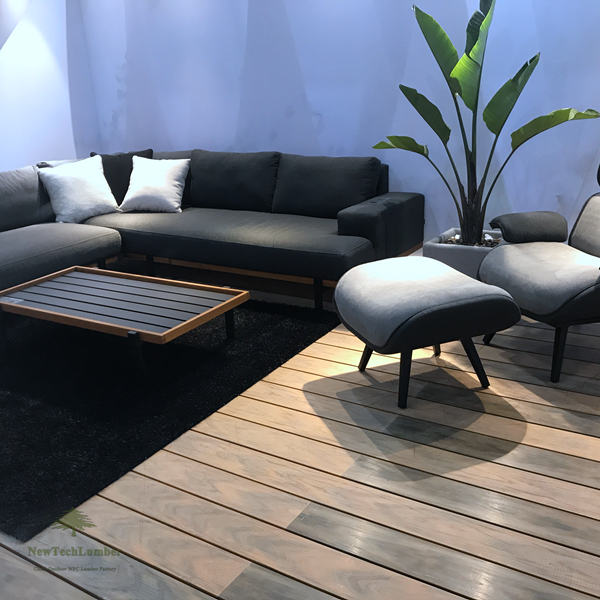
Üretimin son aşaması, oluk kompozit zemin kaplamasının hem görünümünü hem de uzun ömürlülüğünü artıranın yüzey işlemesini içerir.Bu, yüzeyi pürüzsüz eden kumlama veya UV direncini artıran koruyucu kaplamalar uygulamak gibi süreçleri içerebilir.Bu tedaviler, zaman içinde renklendirmeyi önlemeye ve güvertenin genel dayanıklılığının iyileştirilmesine yardımcı oldukları için hayati öneme sahiptir.Ek olarak, bazı üreticiler dış mekan ortamlarında güvenliği ve performansı artırmak için anti-fungal veya anti-slip tedavileri içerebilir.