
Grooved Komposit Decking
Dek komposit beralur telah mendapatkan popularitas sebagai pilihan ideal untuk lantai luar karena banyak manfaatnya.Dibuat dari kombinasi serat kayu dan plastik daur ulang, bahan ini menawarkan daya tahan, perawatan rendah, dan daya tarik estetika.Pembuatan penghiasan komposit beralur melibatkan proses ekstrusi canggih yang membutuhkan presisi pada setiap tahap, dari pencampuran material hingga perawatan permukaan akhir.Setiap langkah dalam lini produksi berkontribusi pada kualitas dan kinerja keseluruhan dari penghiasan, memastikannya memenuhi kebutuhan berbagai aplikasi di luar ruangan.
Prosesnya Dimulai: Material Mixing
Langkah pertama dalam memproduksi decking komposit beralur melibatkan pemilihan yang cermat dan pencampuran bahan baku.Komponen utama termasuk tepung kayu, yang memberikan penampilan dan kekuatan alami, dan polietilen kepadatan tinggi atau polypropylene, yang memberikan ketahanan dan fleksibilitas kelembaban.Proporsi bahan-bahan ini sangat penting; campuran yang tidak tepat dapat menyebabkan masalah kinerja atau lapisan estetika di bawah standar.Setelah pengukuran, bahan dicampur dalam mixer berkapasitas tinggi, memastikan keseragaman sebelum pindah ke fase berikutnya.
Pelletisasi untuk Konsistensi
Setelah bahan dicampur secara menyeluruh, mereka mengalami proses pelet.Selama tahap ini, campuran dipanaskan dan dipaksa melalui mati untuk membentuk pelet.Ini tidak hanya membuat transportasi dan penanganan lebih mudah tetapi juga memastikan pencairan yang konsisten selama proses ekstrusi.Ukuran pelet dikontrol dengan hati-hati untuk menghindari penyumbatan dan untuk memfasilitasi pemanasan yang efisien.Kualitas pelet ini secara langsung mempengaruhi proses ekstrusi dan produk akhir, membuat langkah ini penting untuk menghasilkan penghiasan komposit beralur berkualitas tinggi.
Ekstrusi: Kontrol Suhu dan Desain Cetakan
Proses ekstrusi adalah di mana sihir benar-benar terjadi.Pelet dimasukkan ke dalam ekstruder di mana mereka dipanaskan untuk suhu tertentu, biasanya mulai dari 180 hingga 230 derajat Celcius, tergantung pada komposisi material.Kontrol suhu yang tepat sangat penting, karena overheating dapat menurunkan material, sementara panas yang tidak mencukupi dapat menyebabkan karakteristik aliran yang buruk.Setelah meleleh, bahan ini dipaksa melalui cetakan yang dirancang khusus yang membentuknya menjadi papan penghiasan dengan alur untuk traksi tambahan.Desain cetakan ini sangat penting; alur harus direkayasa tidak hanya untuk estetika tetapi juga untuk manfaat fungsional seperti ketahanan slip dan drainase air.
Teknik Kalibrasi Pendingin
Setelah keluar dari extruder, penghiasan komposit beralur harus mendinginkan dan memantapkan.Proses pendinginan ini dapat secara signifikan mempengaruhi stabilitas dimensi akhir dan kualitas permukaan produk.Mandi pendingin atau sistem pendingin udara digunakan untuk mengontrol tingkat pendinginan, memastikan keseragaman dan mencegah warping atau cracking.Unit kalibrasi sering digunakan pada tahap ini untuk memverifikasi bahwa penghiasan memenuhi dimensi yang ditentukan sebelum bergerak ke langkah berikutnya.
Pengobatan permukaan untuk Manfaat Ketat dan Kinerja
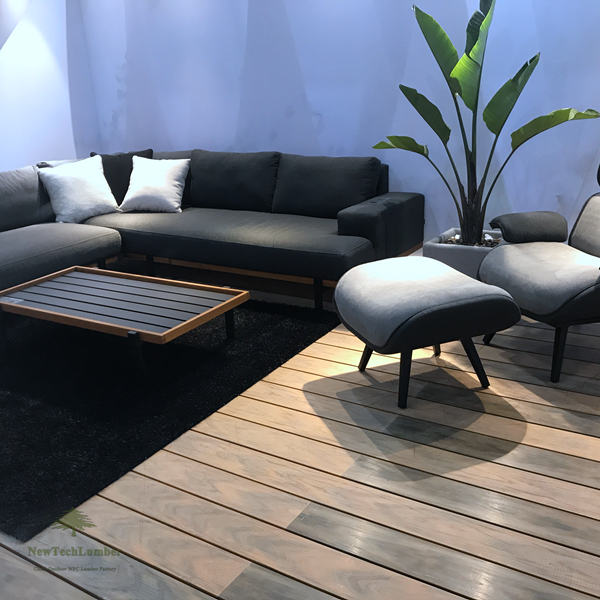
Tahap akhir produksi melibatkan perawatan permukaan, yang meningkatkan penampilan dan umur panjang dari penghiasan komposit beralur.Ini dapat mencakup proses seperti pengamplasan, yang menghaluskan permukaan, atau menerapkan lapisan pelindung yang meningkatkan ketahanan UV.Perawatan ini sangat penting, karena mereka membantu mencegah perubahan warna dari waktu ke waktu dan meningkatkan daya tahan keseluruhan dari penghiasan.Selain itu, beberapa produsen dapat menggabungkan perawatan anti-jamur atau anti-slip untuk meningkatkan keamanan dan kinerja dalam pengaturan luar ruangan.